What Documentation Is Required During Production Part Approval Process Level 3 Qualification?
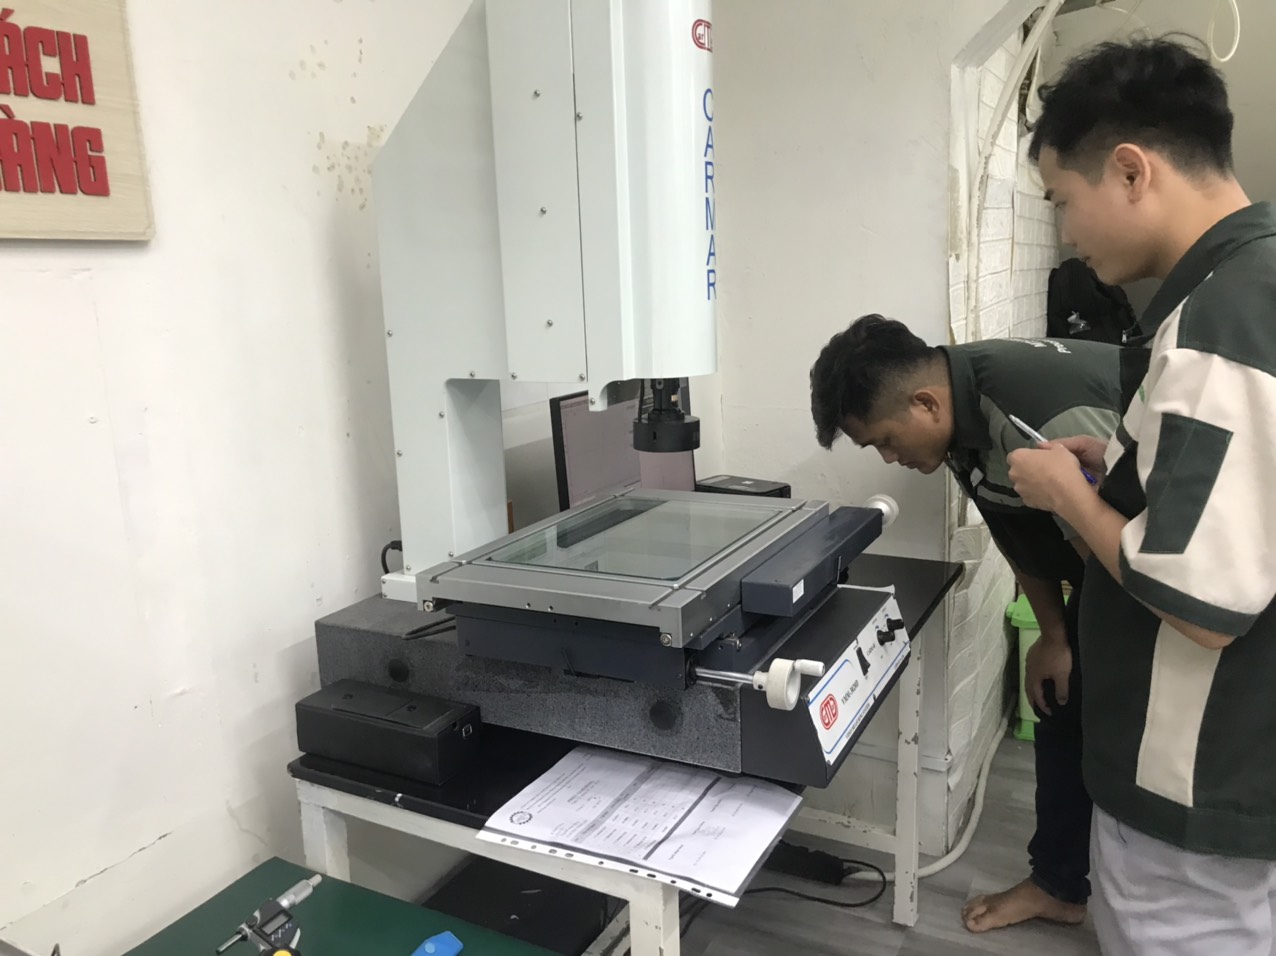
During production part qualification, OEMs require comprehensive Level 3 PPAP dossiers containing DFM drawing reviews, ZEISS CMM dimensional inspection reports, and material certificates (COA). Quality teams track first article inspections (FAI) alongside initial process capability data to verify that precision components fulfill geometric dimensioning and tolerance specifications.
Key Takeaways
- Level 3 PPAP submission packages mandate full dimensional CMM reports, material certificates (COA), pre-quote DFM reviews, and first article inspection (FAI) tracking.
- Precision machining and broaching operations achieve tight tolerances, such as ±0.008 mm spline pitch raceway concentricity on forged alloy steel components.
- Automated non-destructive testing, including 100% eddy-current crack sorting and metallographic verification, supports quality control down to 50 PPM defect benchmarks.
Production Part Approval Process (PPAP) Level 3 documentation establishes formal evidence that a manufacturing process can consistently generate components meeting design specifications. Engineering teams initiate this process prior to steel cutting through 2D and 3D tolerance stack analysis, mold flow simulations, and Design for Manufacturability (DFM) drawing reviews. These engineering assessments confirm that part features, material selections, and tooling parameters align before tooling fabrication begins.
During initial sample production, supplier quality engineers manage milestone-by-milestone tooling tracking and First Article Inspection (FAI) from blueprint intake to mass production. Complete qualification packages combine dimensional inspection documentation from 3D coordinate measuring machines with material certificates of analysis (COA), verifying raw material composition such as 20CrMnTi or SAE 5120H carburizing alloy steel.
- Full PPAP Level 3 submission dossier detailing tool design and process flow
- ZEISS and Mitutoyo 3D CMM dimensional inspection reports covering GD&T callouts
- Material Certificates of Analysis (COA) confirming alloy composition and heat treat response
- Pre-quote DFM tolerance analysis and 2D/3D drawing review records
- Milestones tracking FAI samples from pre-production tooling to full serial runs
How Are In-Process Metrology And Tolerances Validated For Driveline Components?
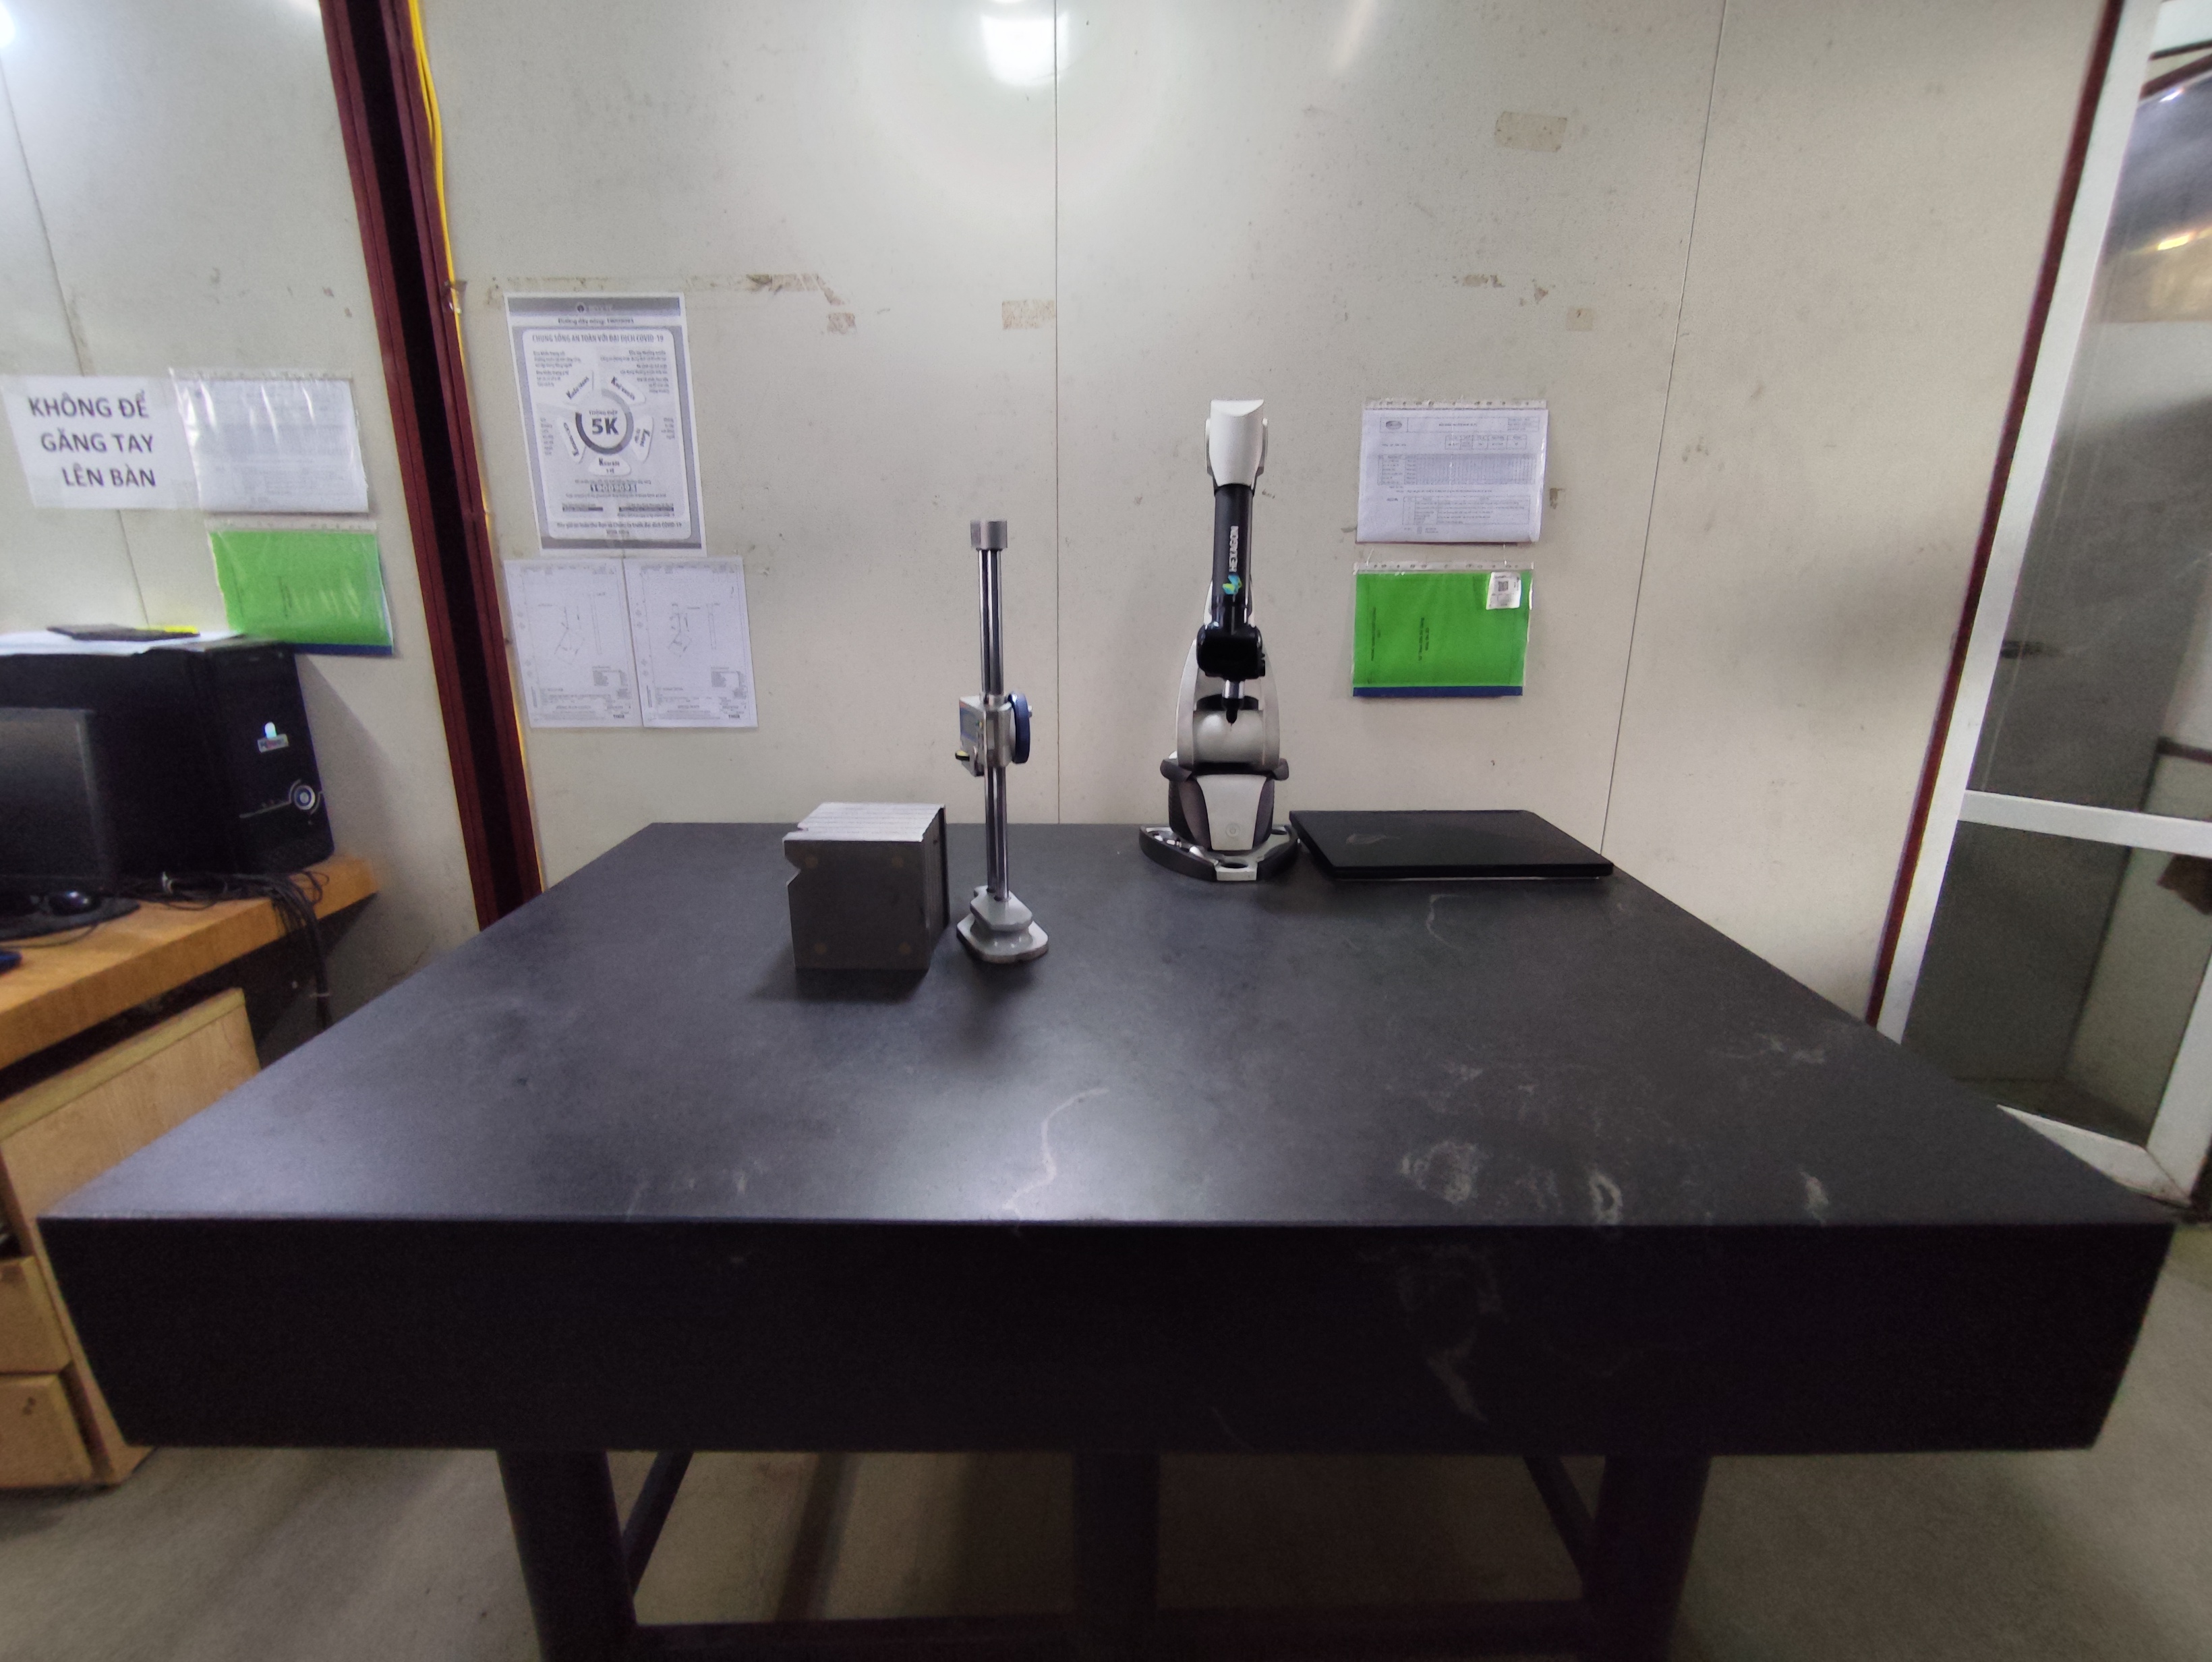
In-process metrology relies on 3D coordinate measuring machines, including ZEISS and Mitutoyo Crysta-Apex S systems, to evaluate strict part geometry. For cold and warm forged driveline components, automated hard turning and broaching cells maintain tolerances such as ±0.008 mm spline pitch raceway concentricity across high-volume production runs.
Precision manufacturing for critical driveline assemblies—such as CV joint star sleeves, trunnion brackets, and spline core shafts—requires multi-stage dimensional verification across the entire process flow. Manufacturing begins with closed-die warm or cold forging coupled with controlled normalizing to establish uniform Ferrite-Pearlite grain structure before internal spline broaching.
Machining operations utilize automated truss-robot loading across robotic CNC lathes and EMAG hard turning centers to maintain strict geometric tolerances. Inspection labs equipped with ZEISS and Mitutoyo Crysta-Apex S 3D CMM metrology systems evaluate contour profiles, surface roughness, and internal spline modules conforming to standards such as DIN 5480 or JIS B 1603.
- Spline pitch raceway concentricity held to ±0.008 mm via EMAG hard turning and high-speed hydraulic broaching
- 3D CMM measurement of complex star-shaped sleeves ranging from size #68-3 to #125
- Contour and surface roughness metrology for critical raceway and trunnion bearing surfaces
- Spline module compliance verification according to DIN 5480 and JIS B 1603 standards
Which Inspection Steps Support Defect Control And Heat Treatment Integrity?
Defect control combines 100% eddy-current crack detection, surface hardness sorting, and metallographic density verification to uphold targeted defect benchmarks like 50 PPM. Furthermore, automated continuous heat treatment under CQI-9 carbonitriding parameters ensures case hardening depths between 0.85 mm and 1.25 mm at HRC 58–62.
Achieving low defect rates, such as a 50 PPM benchmark, requires integration of non-destructive testing (NDT) directly into the production line. Following automated CNC milling, groove grinding, and controlled carbonitriding heat treatment, parts pass through automated 100% eddy-current sorting systems to identify microscopic surface cracks or structural flaws before final ultrasonic cleaning and vacuum packaging.
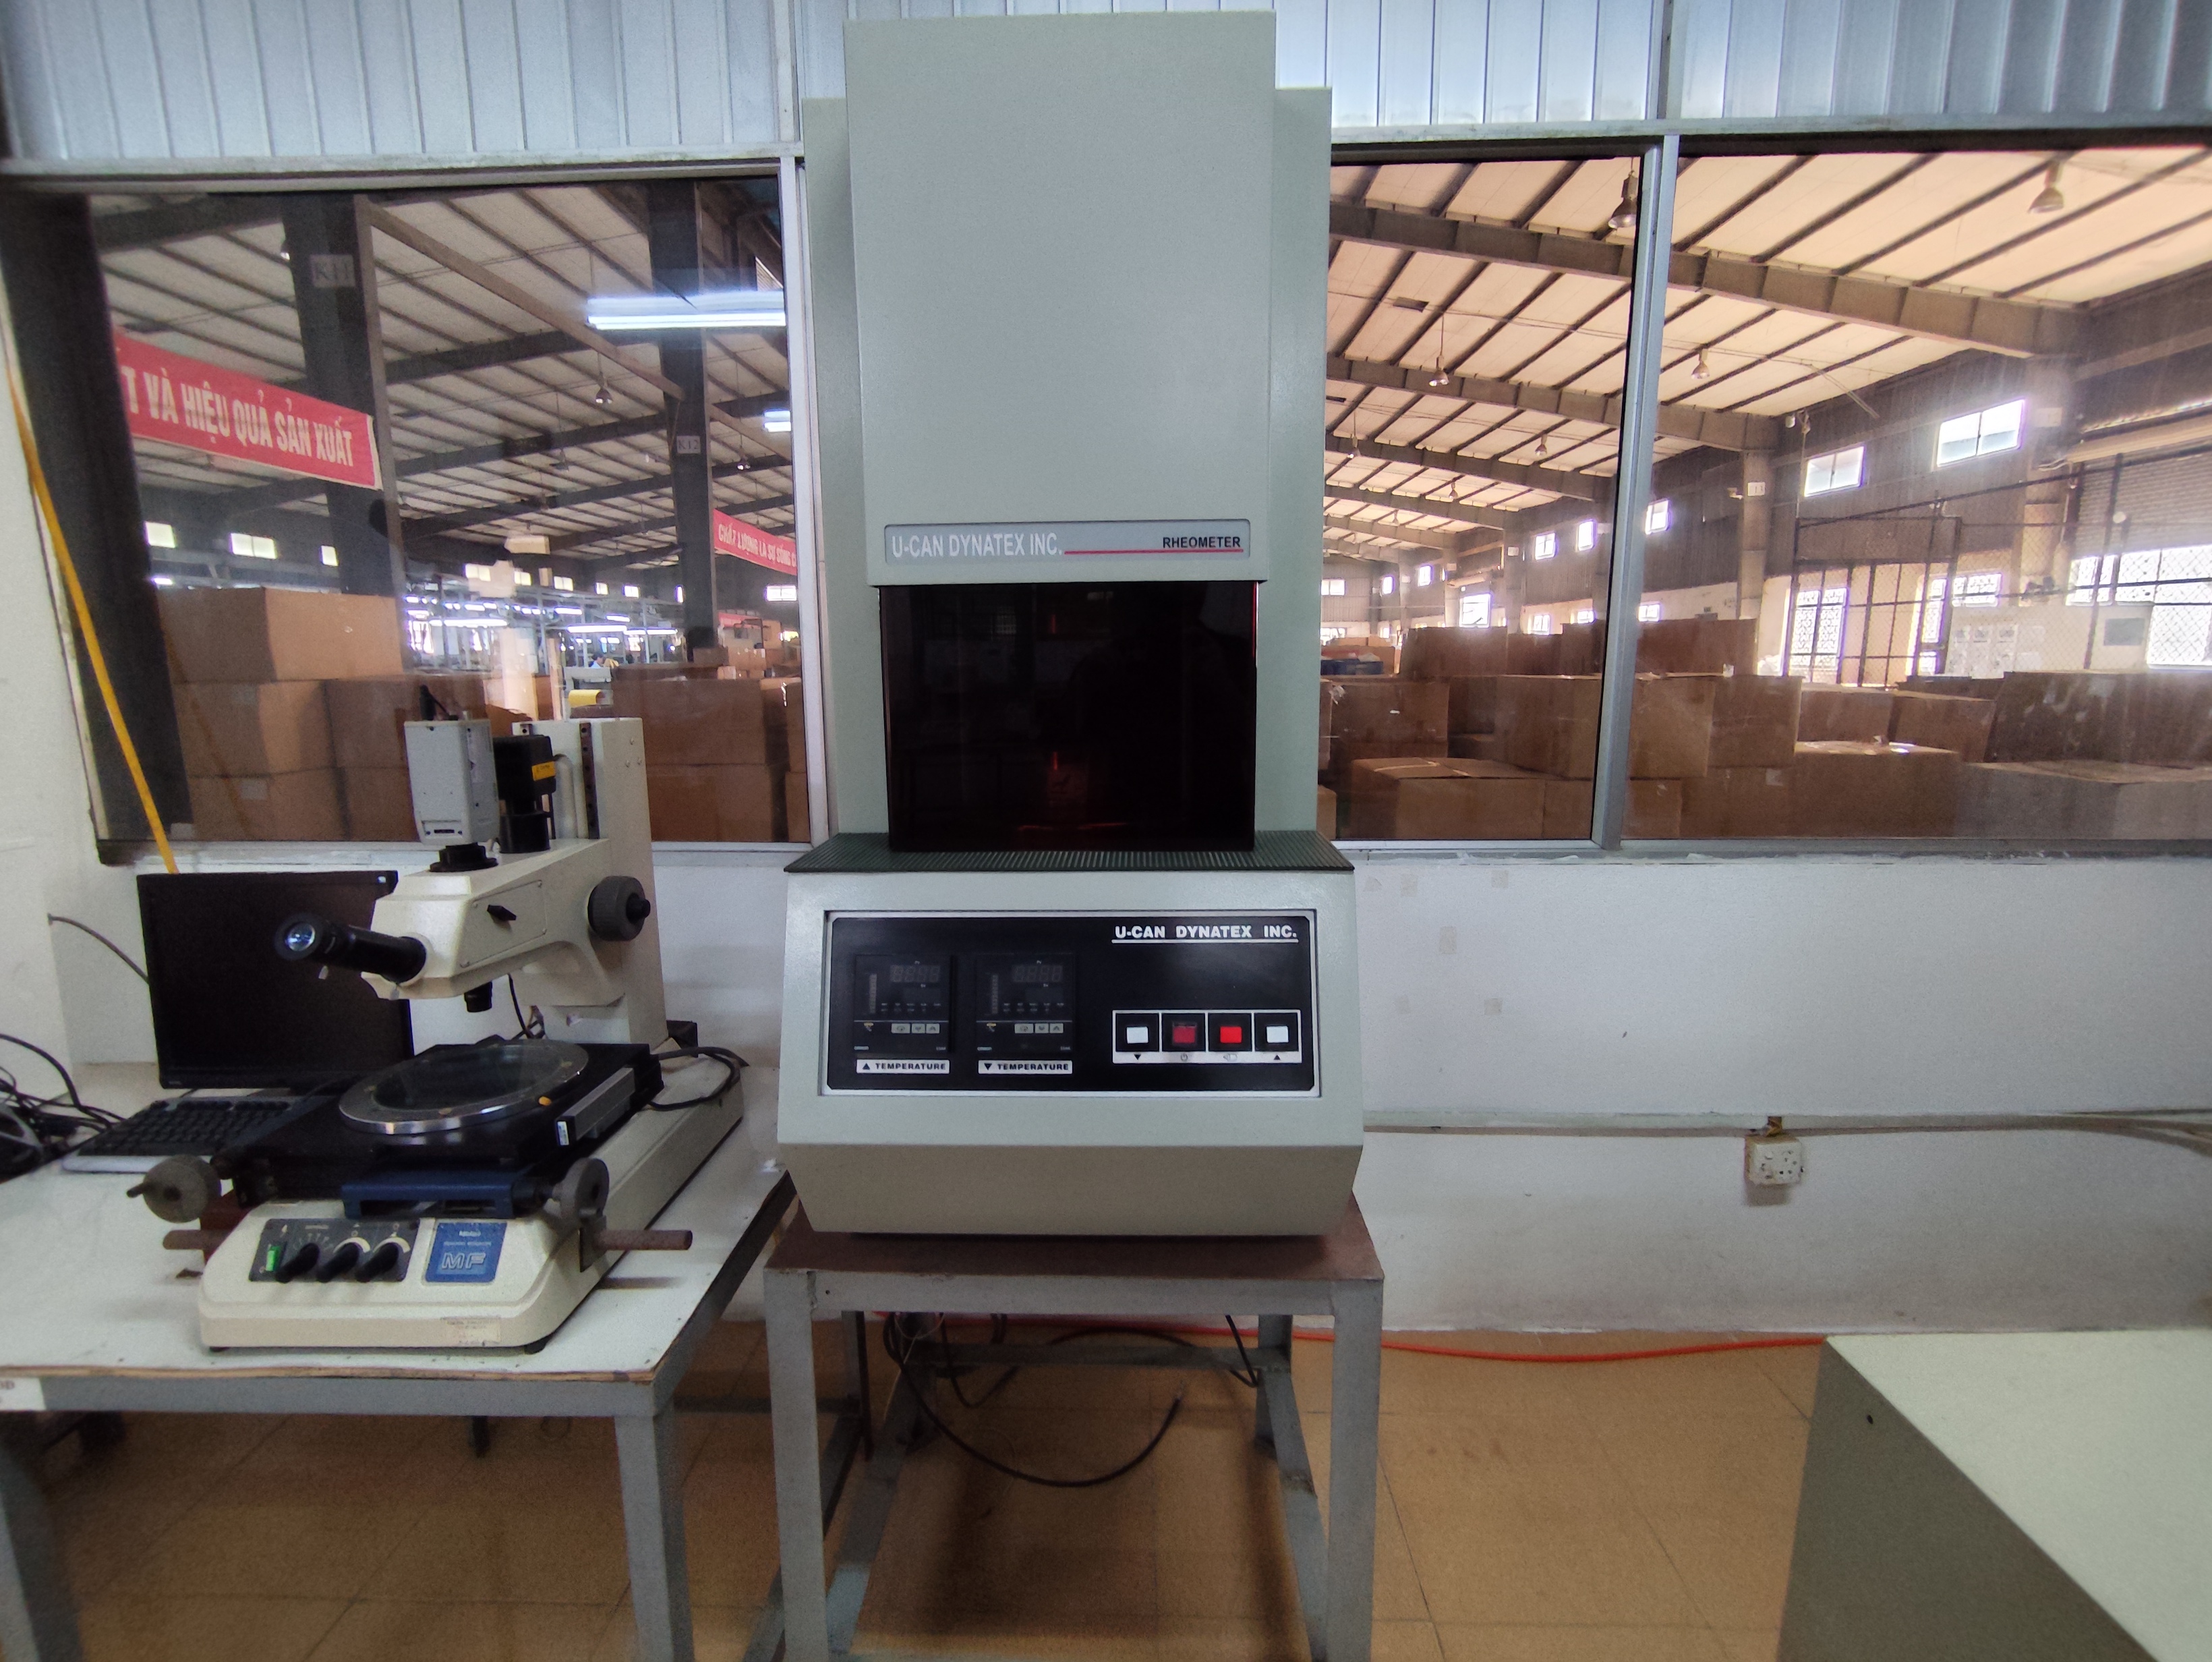
Heat treatment parameters are monitored according to the CQI-9 standard, regulating carbonitriding furnaces and oil quenching processes. Metallographic verification labs conduct destructive sampling to inspect density, case depth, and surface hardness, ensuring components meet specified case depths of 0.85 to 1.25 mm with a surface hardness of HRC 58 to 62.
- CQI-9 automated continuous furnace carbonitriding and controlled oil quenching
- 100% eddy-current non-destructive testing for surface crack and hardness sorting
- Case depth verification holding 0.85 mm to 1.25 mm at HRC 58–62 hardness
- Metallographic density and microstructural grain analysis in temperature-controlled metrology labs
- Ultrasonic cleaning and anti-rust packaging to maintain surface integrity prior to shipment
Precision Manufacturing & Sourcing Specification Matrix
| Technical Dimension | Standard Commercial Grade | High-Precision OEM Export Grade | DEWIN Verification Protocol |
|---|---|---|---|
| Machining & Forming Tolerance | ISO 2768-m (±0.10 mm nominal) | ISO 2768-f (±0.01 mm – ±0.025 mm critical bores) | Calibrated 3D CMM & Air/Pin Gauging |
| Surface Roughness & Finish | Ra 1.6 – 3.2 µm as-machined / standard coat | Ra 0.4 – 0.8 µm precision ground / MIL-A-8625 anodized | Profilometer & Coating Thickness Gauge |
| Material & Alloy Certification | Supplier Mill Test Report (MTR) | Independent OES chemical & mechanical verification | EN 10204 3.1 + RoHS/REACH Compliance |
| Batch Inspection & Packaging | ISO 2859-1 (AQL 1.0 Major / 2.5 Minor) | Zero-defect critical features + VCI export crating | Pre-Shipment Inspection (PSI) Report |
Frequently Asked Questions
What dimensional inspection equipment is used to evaluate complex precision components?
Metrology labs utilize 3D Coordinate Measuring Machines (CMM) such as ZEISS and Mitutoyo Crysta-Apex S systems, alongside contour instruments, surface roughness testers, and optical gear profile analyzers.
How are heat-treated forged components evaluated for structural integrity?
Forged drivetrain parts undergo CQI-9 controlled carbonitriding, continuous hardness testing, 100% eddy-current crack sorting, and metallographic grain structure density audits to verify case depths of 0.85–1.25 mm at HRC 58–62.
What quality documentation must accompany part qualification packages?
Qualification packages include PPAP Level 3 documentation, pre-quote DFM drawing reviews, material certificates (COA), ZEISS CMM dimensional inspection reports, and milestone tracking from initial tooling to mass production.
What quality management standards govern supplier manufacturing facilities in China and Southeast Asia?
Facilities operate under quality frameworks such as IATF 16949:2016 for automotive, AS9100D for aerospace, ISO 9001:2015 for quality management, CQI-9 for heat treatment, and ISO 14001:2015 for environmental management.